松动的盖子几乎从来不是坏处。每个部件——管子、插头、盖子——都在自己的公差范围内制造,且每一个公差都被认可为可接受。问题是公差会累积。当多个尺寸在同一设备中处于其范围的松散端时,合并的间隙会穿过我们所说的摩擦带,样品上感觉完美的盖子突然在客户手中滑落。这种积累称为公差叠加,一旦理解了,你就可以指定包装在每个单元上以相同方式闭合——而不仅仅是你批准的那个。
首先,弄清楚你有哪种“松动”的部位
买家会给我们发松动盖子的照片,并用同一个词描述它们,但“松动”这个词背后的三种失效模式有不同的原因和不同的修复方法。在你写投诉邮件或发起理索之前,先把你的单位归入这些类别中的一个。
毫无阻力地滑落。这台机器的盖子内径和管子外径间距实在太远了。这就是典型的叠加:管子尺寸小,盖子尺寸大,但两者都“符合规格”。解决办法是写入摩擦带,而不是更紧的单一公差。
摇晃时会响。直径足够接近可以保持,但接合深度太短。这在设计用浅塞的盖子上很常见——几乎没有壁接触来保持对齐,所以盖子会晃动。加深塞子或加宽重叠通常能解决,而不会直接接触直径。
有些设备感觉没问题,有些则松动。这是最具代表性的版本,因为整批的手感不一致正是堆叠的产物。一个每个维度都落在中端的单位感觉很高级;下一个单位在最坏情况下感觉很廉价。如果你的抱怨是不一致而非普遍松散,那么公差分布——而非设计错误——才是罪魁祸首,你需要与供应商的沟通是关于流程控制,而非重新设计。
公差实际所在
伸缩盖合是一条尺寸链,链条中的每个环节都有其允许的变体。你感受到的契合感是所有这些因素的总和。这就是我们经验中差异的来源。
管子外径。绕纸管由层叠夹盘成螺旋或曲折缠绕,其外径随纸卡尺、粘合剂铺设和绕线张力变化。纸张不是塑料或金属;材料在生产批次中存在一定的差异,没有任何供应商能将价格推高到零。
盖子内径。盖子是独立的伤口部分,有自己的公差。一个在生产开始时测量得恰到好处的盖子,一个在结束时测量的盖子,尤其是在长距离生产时,模具和纸张批次的变化,可能会处于带宽的不同端。
壁厚变化。壁由夹层构成,因此厚度在管周和管高处略有变化。由于盖子紧贴墙面,局部薄位会减少局部摩擦,即使平均外径测量目标。
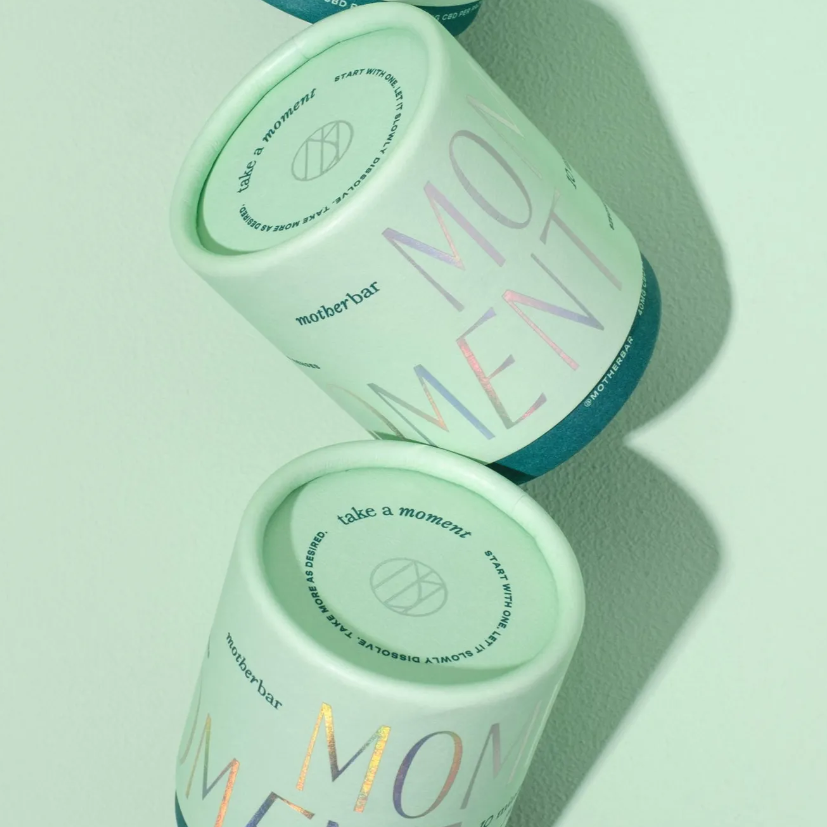
装饰堆积。这才是最让买家惊讶的。哑光层压、软触膜、箔膜冲压和特质紫外线都会在管外层加一层薄薄的材料。在普通样品上,配合度没有装饰;在生产中,塞子会在厚度略有不同、摩擦系数也非常不同的层压表面上滑动。原本紧贴牛皮纸的贴合度,一旦拍摄,可能会变得松动。
水分。纸张会随着湿度移动。一根在干式生产车间经过调制的管子,和一根横渡大洋装在钢制容器中的管子,到客户打开时,已经不再是同一个实物了。如果配合度调得零余裕,季节性和过境湿度会让它移动。
| 尺寸 | 变化之处 | 它对贴合度的影响 |
|---|---|---|
| 管子外向 | 纸卡尺、绕紧力、胶水 | 小外径意味着抓地力更差 |
| 盖子识别 | 它自身的绕组公差和模具磨损 | 大号识别码增加安全许可 |
| 壁厚 | 围绕周长进行胶合板铺设 | 薄位会失去局部摩擦力 |
| 装饰层 | 覆膜、箔膜、点紫外膜厚度 | 表面和直径变化 |
| 交战深度 | 盖子塞高度,管子高度公差 | 浅塞响 |
为什么样品感觉完美,而货物却不然
我们并不是说你的供应商批准了错误的样品。我们说样本回答的问题比货物需要回答的问题更狭窄。审批与生产之间存在三个空白。
不同的工具。预生产样品通常在短周期模具或手工上完成,然后大规模生产进入生产线,生产速度、张力和模具状况各异。样本是真实的,但结构不同。
公差范围的不同点。样本是一个单位。如果样品落在中段——最舒适的点——批准几乎无法说明第5000个单位在最坏情况下的感受。这就是为什么我们更愿意在时间允许时,直接发送从首批制作品中剪辑或立即制作的样品。
装饰是在贴合后添加的。如果在简单的原型上确认了适配,之后再进行打印和覆膜,插头现在所接触的表面已经发生了变化。任何在最终装饰堆出现之前的匹配确认都需要在之后重复。
这些空白都不意味着有人撒谎。他们的意思是审批流程被允许过早关闭。本文后面的检查清单旨在保持开放,直到生产配置(而非原型配置)被批准。
“合适”的真正含义:摩擦带
在“无法打开”和“崩溃”之间,有一支感觉还算可以接受的乐队。我们通常会用三个检查点来描述买家,你可以自己评估这三个点,无需任何工具。
插入阻力。关闭管子需要有意识且均匀的压力——滑动平滑,而非自由下落,也非战斗。如果你能用两根手指轻松合上,那你很可能是低于束带的位置。
请继续测试。合上管子,只握着身体,轻轻倒置摇晃。盖子不应移动、旋转或松动。能撑过十秒的盖子,有足够的深度。
重新开启的一致性。开合五次。每次手感应该都一样。在多个周期中紧合或松合,说明是壁面变化或塞子边缘变形了管口。
重要的举措不是测试——而是达成共识。请供应商书面定义“良好”对您的项目意味着什么:哪些检查适用,以及如果设备故障会发生什么。书面摩擦带将“感觉松散”从关于印象的争论转变为关于达成标准的通过/不通过对话。
结构如何改变问题
你继承的配合风险很大程度上取决于你选择的管子结构,这也是早期做一个小设计决定能节省大量公差管理的原因。
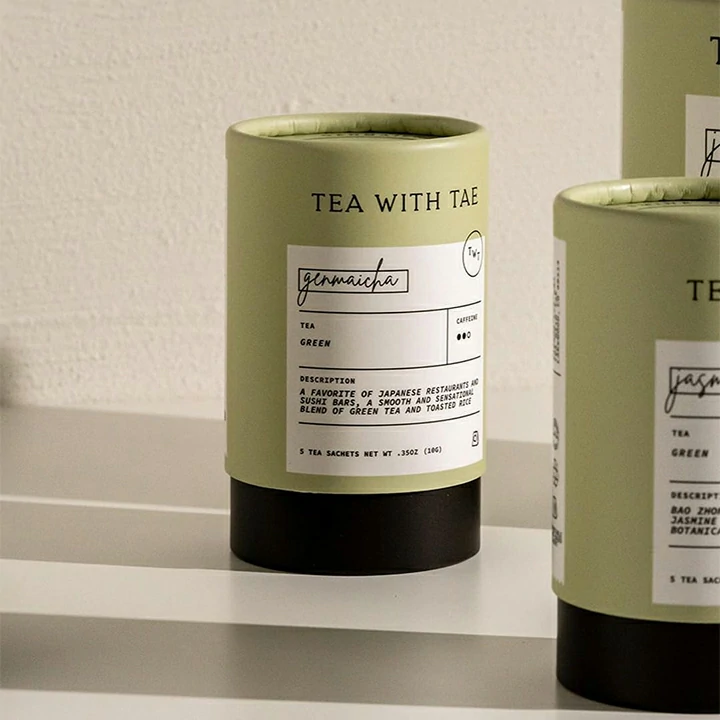
A单件式管完全去除了身体上的伸缩界面——两端的闭合部分成为唯一合适的表面。堆叠公差更少,漂移的部分也更少,这也是为什么当内部产品不需要滑套机构时,我们默认建议采用一体成型。
A两件式伸缩管把贴合点放在最前面:盖子和身体是分开的伤口部分,必须在重叠处的直径一致。它提供了优质的滑动揭示,但三者中叠加风险最高,因此理应拥有最严格的书面贴合定义。
A三件式对接管折中设计:盖子是靠平肩,而不是滑过长重叠,所以合适度更多取决于肩部的平坦度和高度控制,而不是持续摩擦。响铃很罕见;风险转移到了盖子与肩膀交接处的缝线不平。
如果儿童安全是任务的一部分,那么专门的儿童抗性管这又改变了话题:锁定机制本身定义了配合度,而机构的性能要求通常主导公差讨论。我们介绍了每种闭合类型在我们关闭选择指南,值得与本文一同阅读。
批量生产前的清单
以上内容浓缩成一个简短的请求清单。把它复制到你下一次的报价单或生产确认邮件中。这一切都不是对抗性的——严肃的制造商会把每一条产品线都当作正常做法。
| 询问 | 为什么重要 |
|---|---|
| 书面摩擦带定义 | 这让感觉变成了通过/不通过的标准 |
| 管子和盖子的直径,书面记录 | 两个部件都需要明确公差 |
| 装饰样品的匹配确认 | 薄膜和箔纸改变了表面 |
| 生产模具样品 | 短距离模具不是首选 |
| 规定的最低交战深度 | 防止响声和盖子走动 |
| 运行过程中的配合检查 | 捕捞物在生产中途漂移 |
最后一句比看起来更重要。配合可能在运行开始时正确,随着模具加热、纸张批次变化或张力调整而漂移。询问是否适合被检查期间生产——不仅仅是生产之前——是区分流程控制供应商与最终采样并寄希望的关键。
诚实的权衡
你应该知道紧致配合控制的实际代价,因为权衡是真实存在的,假装相反对谁都没好处。
更严格的公差需要花钱。每减少一次允许的变异,就意味着绕组变慢、测量量增加、废弃材料更多。在纸质产品中,追求塑料水平的一致性是有代价的,这会体现在你的单价中。关键问题不是“你能拧多紧”,而是“这个盖子到底需要多紧”——货架上卖的茶管比每天开几个月的补充剂管需要的摩擦力更低。
有些运动无法通过工程消除。纸张对湿度有反应;那是材料,不是缺陷。回应不是零容忍规格,而是空间:设计合适的时机,使整个湿度范围仍落在区间内,而不是调到中间,指望环境配合。
完美不是目标——分配才是正确的目标。一个每个单元都能舒适地嵌入乐队内部的批次,而大多数单位都完美,只有少数在边缘的位置。向供应商询问分销和在批核,而不是要求一个较小的单一数字。这也是设定成本预期的地方;我们的价格指南解释了流程需求如何流向报价。
我们如何保持眼睑合适度一致
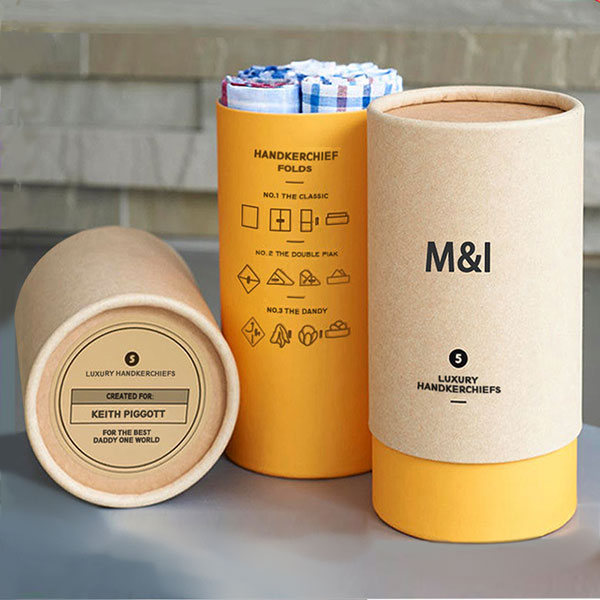
买家经常会问我们这边的流程是什么样的。一切从模线开始:一旦尺寸确认,我们会提供模线,所有关键尺寸都会在图纸上固定好,然后再绕线。接下来是印前校样审批,因为我们知道装饰变化适合,最终印刷和覆膜堆叠确定后,会重新审视与合身度相关的决策。
采样设计是刻意设计的:如果你想感受标准结构,可以免费购买库存样品,而定制打印的样品正因为是根据你的规格制作而非随便拿出来,才会收取样品费。批量生产采用我们的ISO标准质检流程,当项目需要时,我们会书面约定摩擦区间,并在生产过程中进行核对。所有这些都有记录在我们的认证页面从报价到发货的完整流程都在我们的常见问题.
如果你在扩展到更高数量的市场,并且想知道随着数量增加是否会变得更难保持一致,我们的MOQ指南走进真正的约束所在——而且,比买家预期的更常见的是,限制因素不是机器本身,而是契合定义冻结的时间。
常见问题解答
松动的盖子能在生产后修复吗?
通常不会,经济上不会。少数磨机可以重新运行盖子,但实际的解决办法是更换内衬垫或更换盖子。通过书面匹配标准进行预防成本要低得多。
湿度真的会影响盖子的合适度吗?
是的。纸张会因水分膨胀和变软,因此在干燥车间调校的贴合度在潮湿仓库或海上运输后可能会松动。合适的鞋款在这个系列里有余裕。
我应该为盖子指定一个公差数值吗?
最好明确匹配结果:一个明确的触感测试,符合通过标准,加上标明的公差两个直径。一部分的数字忽略了另一部分的叠加。
为什么我的第二份订单和第一次的合身度不一样?
新的纸张批次、模具状况或装饰层的变化都可能改变堆叠。每次新订单的首批文章重新确认匹配情况就能发现这一点。
接尾盖子更容易松动吗?
一般来说,响声是可以的,因为盖子是靠肩部,而不是依赖长时间的重叠摩擦。权衡是滑动的高级版减少,缝线控制更明显。
设计过程中应多早达成合适度?
在死亡阶段。一旦结构和尺寸冻结,配合决策就会变成昂贵的后装,而不是自由修改图纸。